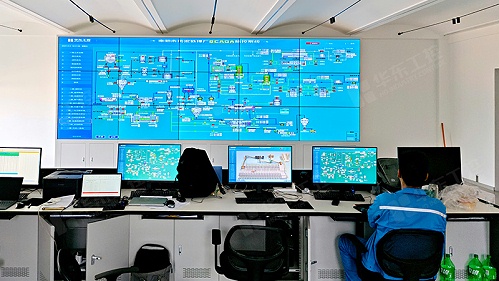
在精细化工、医药合成、涂料及新材料生产领域,反应釜是核心工艺设备。釜内反应的温度、压力控制精度,直接决定产品收率、质量一致性与生产安全。然而反应釜天然具有大滞后、非线性、强耦合的特性,传统人工操作与单回路仪表已难以满足现代生产的严苛要求。
华东工控深耕工业自动化多年,为化工、制药、食品等行业打造了成熟可靠的反应釜自动化控制系统。系统以PLC为核心,融合上位机监控、在线仪表采集与ESD安全联锁,实现从投料、反应到出料的全过程智能化管控。
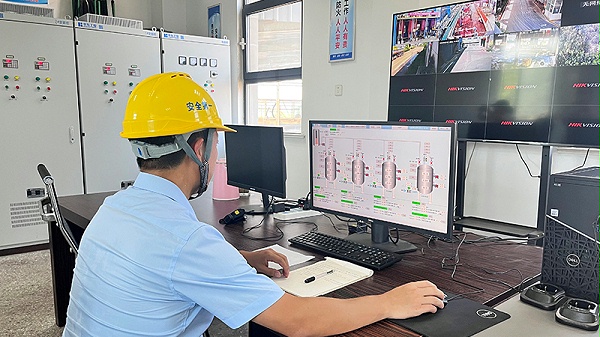
一、温度控制:串级+分程,破解"大滞后"难题
反应釜温度控制的较大挑战在于传热滞后。夹套或盘管内热媒、冷媒流量变化后,釜内物料温度往往需要数分钟才能响应,单回路PID调节易振荡或超调,轻则影响品质,重则引发"飞温"事故。
华东工控采用釜温—夹套温度串级控制方案:主回路以釜内物料温度为被控对象,根据设定值与实测值偏差输出调节信号;副回路以夹套温度为被控对象,快速响应蒸汽压力波动、冷水源温度变化等干扰。主副回路协同,副回路"挡"住主要扰动,主回路"守"住最终精度,控制精度可达±0.5℃以内。
针对先加热后冷却的工况,系统采用分程控制策略:一只温度控制器分段控制蒸汽阀和冷水阀,低负荷加热、高负荷降温,阀门切换处设死区避免频繁动作。对于放热剧烈的反应阶段,系统根据温升速率提前预判,主动加大冷却流量,做到"防患于未然"。
系统还支持温度曲线跟踪控制,用户可在上位机设定升温、保温、降温各段的时间与目标值,PLC按预设曲线自动平滑调节,确保每批次产品热历程完全一致。
二、压力控制:温压联动,平衡安全与效率
反应釜压力与温度紧密耦合——气相反应中,升温会加快反应速率、增加气体生成量,压力随之上升;液相反应中,压力主要由物料蒸汽压决定,本质上仍受温度支配。因此压力控制必须与温度控制协同配合。
华东工控采用"以温控压为主、直接调压为辅"的策略。正常工况下,通过精确控温间接稳定釜内压力。当压力接近安全上限时,系统自动触发分级泄压逻辑:先微开放空阀微调,若压力继续上升则启动联锁保护,切断进料、关闭加热、加大冷却,必要时紧急泄压。
对于加氢、聚合等高压反应釜,系统配置独立压力调节回路,通过调节阀精确控制进排气量,并设置多道压力防线——工作压力、报警压力、联锁压力、安全阀起跳压力层层递进,从根本上杜绝超压风险。
三、多参数协同:构建全方位管控体系
除温度、压力外,液位、搅拌、pH值同样是反应釜平稳运行的关键。华东工控系统将这些参数统一纳入管控:
液位控制:通过称重或液位计实时监测物料量,自动控制进出料阀,精度达满量程1%以内。
搅拌控制:变频器驱动搅拌电机,支持恒转速与多段速切换,按反应阶段自动调节强度。
pH值控制:在线pH电极实时监测酸碱度,自动滴加酸碱溶液维持体系稳定。
安全联锁(ESD):独立安全回路,对超温、超压、搅拌停转等紧急情况毫秒级响应。
四、上位机监控:数据驱动,智能决策
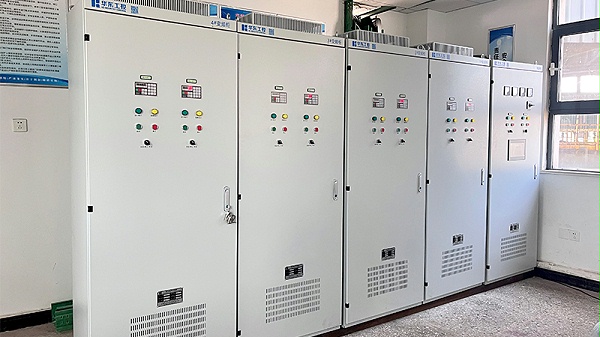
系统配套上位机监控软件提供直观工艺流程画面,温度、压力、液位、阀门状态等实时数据一览无余。所有参数自动记录存储,支持历史趋势查询、报警追溯、数据导出Excel,为工艺优化提供数据支撑。
多配方管理可保存数十套工艺参数,换产一键调用,避免人工设置错误。系统还支持多级权限管理,保障生产数据安全。
从单台反应釜到整条生产线,华东工控始终以"精准、稳定、安全"为核心目标,用专业自动化方案助力化工企业提质增效、转型升级。如果您的反应釜控制正面临精度不够、安全薄弱或数据缺失的困扰,欢迎联系华东工控,我们将为您量身定制较优方案。