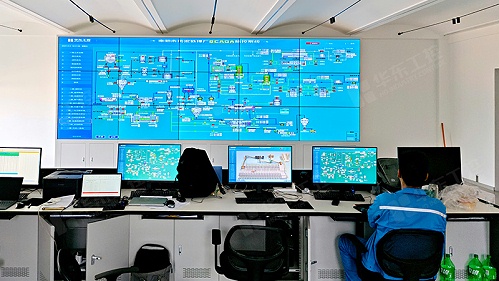
在化工、制药、新材料合成等流程工业领域,反应釜的运行稳定性直接决定产品质量与生产安全。温度、压力作为反应工艺的两大核心参数,长期面临波动大、调节滞后、联锁响应慢等行业痛点。华东工控依托20年工业自动化技术沉淀,打造专业反应釜自动化控制系统,以先进控制算法与多层安全防护体系,实现温压参数的高精度稳定控制,为企业生产提质增效保驾护航。
一、多层级控温算法 破解大滞后行业难题
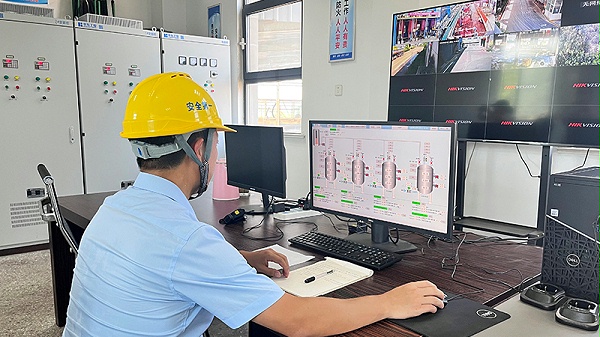
反应釜温度控制始终是行业共性难点:因热惯性大、传热链路长,传统人工操作温度波动常超过±5℃,强放热反应甚至存在“飞温”风险,轻则整批物料报废,重则引发安全事故。华东工控反应釜自动化控制系统采用多层级控制策略,将恒温段温度波动稳定控制在±0.5℃以内,从根源上解决人工调节的滞后与过调问题。
系统核心采用串级PID控制架构,将控制回路分为两层:主回路锁定釜内物料温度,副回路实时监控夹套导热介质温度。当蒸汽压力波动、冷却水温度变化等外部扰动作用于夹套时,副回路可在毫秒级完成参数修正,将扰动“内部消化”,确保釜内温度不受外界干扰,有效克服反应釜传热滞后的痛点。
针对强放热、分步反应等复杂工艺,系统配套前馈控制与分段升温策略:根据加料速率、引发剂剂量等可测变量提前预判热量释放趋势,主动调整冷却介质流量,将温度过冲扼杀在萌芽状态;升温过程分阶段匹配控制逻辑,预升温阶段快速提温缩短周期、过渡段平稳跟随防过冲、恒温段高精度锁定保品质,实测显示恒温段超调量可控制在2%以内,工艺过渡时间缩短40%以上。同时系统通过分程控制逻辑协调加热阀与冷却阀动作,设置合理缓冲区间避免冷热介质频繁切换,配合±0.1℃级PT100铂热电阻与可控硅功率调节单元,实现全流程平稳运行。
二、多维度稳压防护 构建全流程安全屏障
反应釜压力与温度深度耦合:液相体系中蒸汽压随温度同步变化,气相反应中压力直接反映物料浓度与反应进度。华东工控系统采用温度调控为主、泄压保护为辅、惰性气体补偿的多维度方案,确保釜内压力始终处于安全可控区间。
系统以温度-压力联动控制为核心调压逻辑:在密闭反应体系中,优先通过精准控温间接稳定压力,当压力出现上升趋势时,先微调温度设定值或加大冷却力度从根源降低蒸汽压,仅在紧急工况下启动泄压手段,既保证工艺连续性,又避免频繁泄压造成的物料损耗。
分级泄压与联锁机制构筑多重安全防线:系统根据压力超限程度设置三级响应——压力达高限时自动报警并微调冷却参数,达高高限时自动开启放空阀受控泄压,超过安全阈值时立即触发安全联锁,同步执行切断进料、停止加热、全开紧急冷却等动作序列。针对硝化、加氢等高危工艺,可配套独立安全仪表系统,采用双变送器冗余测量、“三取二”表决机制,杜绝单点失效风险,完全满足化工安全规范要求。
针对需惰性气体保护的工艺场景,系统通过进出气阀协同控制实现恒压操作,背压模式下通过排气端背压阀稳定压力上限,前压模式下通过气源减压阀精准控制进气压力,可灵活适配常压、微正压、中高压等不同工况需求。
三、高可靠系统架构 赋能企业智能生产升级
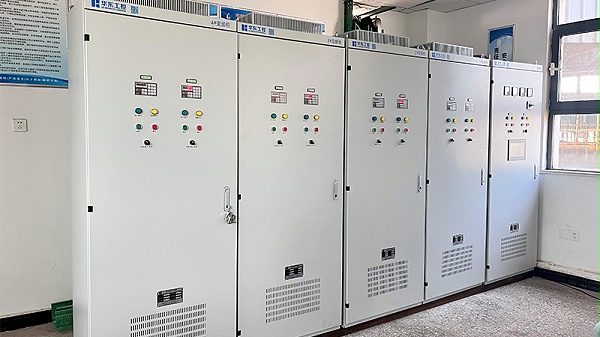
华东工控反应釜自动化控制系统采用分层式工业级硬件架构:现场层配备高精度传感器与气动调节阀,控制层搭载主流品牌PLC或华东工控自研控制模块,监控层基于成熟组态软件搭建可视化操作平台,关键部件采用双电源、双网络冗余设计,IP65防护等级适配复杂车间环境,可实现7×24小时无故障稳定运行。
系统内置三道安全防护防线:通过实时计算温度、压力变化率实现趋势预警,超温超压联锁毫秒级响应,搅拌故障、冷却水断流等异常状态全覆盖联锁保护,全方位守护生产安全。目前该系统已落地服务近300家精细化工、医药合成企业,帮助客户批次合格率平均提升15%以上,人工操作强度降低60%,得到行业客户的广泛认可。
如需了解反应釜自动化控制系统定制方案,欢迎联系华东工控技术团队,我们将为您提供免费工艺评估、方案设计与现场调试服务,助力企业实现生产过程的智能化、安全化升级。