在精细化工、医药中间体、新材料合成等流程工业场景中,反应釜是决定产品质量、生产效率与运行安全的核心设备。过去很多企业依靠人工盯表、凭经验操作,不仅批次稳定性差,超温超压引发的安全风险也始终高悬。华东工控依托20余年工业自动化落地经验打造的反应釜自动化控制系统,正在把化工生产从靠人盯守推向智能管控的全新阶段。
一、精准控温,让每一批反应都走在“标准轨道”上
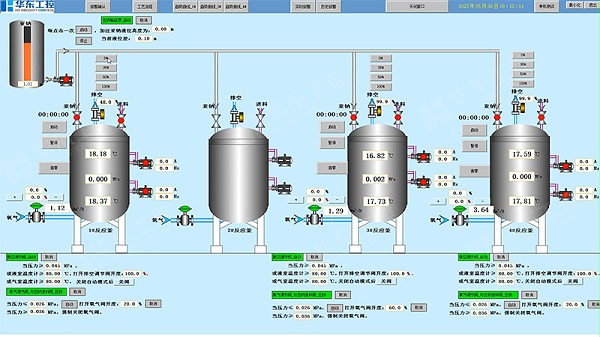
化工反应对温度的敏感度高:温度偏低会拉长反应周期、降低生产效率,温度偏高则副反应增多,直接影响产品纯度。人工操作时,不同班次的操作习惯差异大,温度波动往往难以控制。这套系统通过串级PID调节机制,以釜内温度为主目标、夹套热媒流量为辅助调节量,快速消除外部扰动,可将釜内温度稳定在设定值±0.5℃以内。针对需要程序升/降温的特殊工艺,系统可按预设斜率自动调节,全程无需人工频繁干预,彻底摆脱对操作工个人经验的依赖,让每一批次的反应过程都高度一致。
二、压力闭环管控,筑牢生产安全硬底线
反应釜的加压反应、常压回流、减压蒸馏等不同工况,对压力控制的精度要求完全不同。人工操作时,手动补气、手动泄压很容易出现超调,埋下安全隐患。系统通过压力分程调节逻辑,进气侧缓动防止超压,泄压侧快速响应保障安全,可将真空度稳定控制在±1kPa以内。更关键的是,系统设置了独立的压力高高联锁机制,一旦压力触及安全阈值,无需经过软件判断就能直接触发紧急泄放、切断加热源等动作,把安全底线牢牢守住。
三、精准加料,让物料配比全程不跑偏
加料速度和加料量的稳定性,直接决定了反应进程是否可控。传统人工滴加模式下,阀门开度全凭手感,滴加速度时快时慢,很容易因加料过快引发反应失控。这套自动化控制系统通过重量或流量联锁机制,按预设的梯度加料程序自动调节泵体频率与阀门开度:初期快速加料提效,末期精准减速控制终点。一旦监测到温度、压力出现异常,系统会自动暂停加料,等工况恢复稳定后再继续运行,从源头避免因配比失衡引发的工艺风险。
四、硬联锁防护,异常工况毫秒级响应
化工生产中危险的,是异常发生时无人及时处置。华东工控将安全联锁固化为独立硬逻辑:超温时自动切断加热源、全开冷却水路;超压时自动启动泄放程序、停止进料;搅拌故障时立刻暂停滴加并触发声光报警。所有安全动作都在毫秒级完成,完全不依赖人工判断。针对夜间无人值守的生产场景,系统还可联动现场传感设备,提前启动安全防护预案,实现人未到、防先动的预判式保护。
五、全流程数据留痕,满足合规与工艺优化双重需求
如今化工生产的环保核查、GMP合规都要求全批次参数可追溯。传统人工班报表不仅信息滞后,还容易出现记录遗漏。这套系统以秒级精度记录温度、压力、加料量、搅拌转速等全维度参数,自动生成完整的历史运行数据库。批次生产结束后,可随时回放工艺曲线分析异常原因,监管核查时也能直接导出完整数据证明生产全过程受控。长期积累的历史数据,还能为企业挖掘工艺优化空间提供支撑,通过对比不同批次的运行数据,找到更优的工艺控制窗口。
从靠经验操作到靠系统管控,反应釜自动化控制系统早已不是化工生产的锦上添花项,而是保障质量、守住安全、满足合规要求的核心基础设施。华东工控的方案支持ModbusTCP、PROFINET等主流工业协议,可无缝对接企业现有DCS、MES系统,河南本地可实现快速现场响应,帮助化工企业稳步实现生产智能化升级。