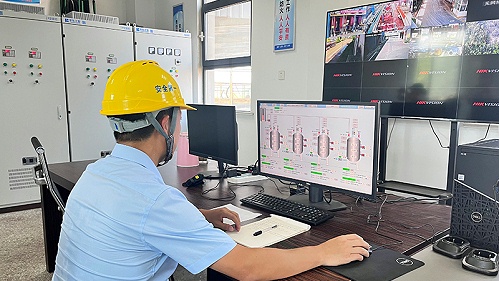
在精细化工、制药、新材料合成等行业,反应釜是决定产品质量与生产安全的核心设备。一套适配工况的自动化控制系统,能把温度控制精度稳定在±0.5℃以内,彻底告别人工操作带来的批次不稳定、超温超压等风险。华东工控结合25年自控项目落地经验,总结出反应釜自动化控制系统从选型到投用重点关注的6个关键点,帮企业避开选型踩坑,实现稳定高效运行。
1、匹配工艺的动态控制需求
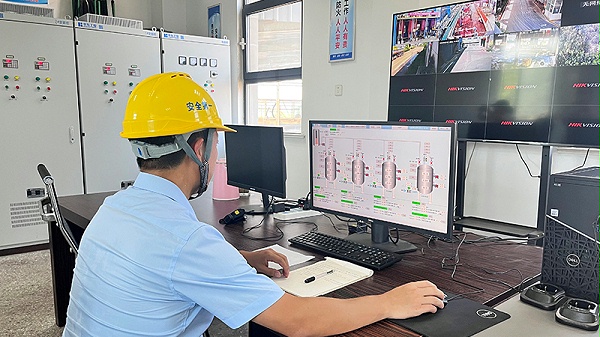
反应釜的反应过程普遍带大滞后、强放热、非线性特性,普通固定参数PID很难覆盖升温、恒温、滴加、降温全流程。选型时要确认系统是否搭载串级控制、前馈预判、自适应变增益算法:针对强放热反应,需支持根据加料速率提前预判热量释放,主动调节冷却介质流量,从根源抑制超调;针对粘度剧变的聚合工艺,要能通过搅拌电流估算物料状态,动态调整搅拌转速与换热系数,避免出现局部热量积聚。华东工控会先对接完整工艺曲线,再针对性配置控制策略,不拿通用模板直接套用。
2、分层级冗余设计
反应釜超温超压引发的“开锅炸锅”事故,大多源于单点传感器失效、常规联锁响应不及时。选型时要重点确认三道防护机制是否齐全:第一道是趋势预警,系统实时计算温度、压力变化率,哪怕参数还没到报警阈值,只要识别到热量积聚趋势,就提前干预降温、降速加料;第二道是多条件自动联锁,超温超压、搅拌故障、冷却水断流等异常出现时,自动执行切断加热、全开冷却、停止加料等动作,全程毫秒级响应无需人工确认;第三道是高危工艺可选配独立SIS安全仪表系统,配备独立传感器与执行元件,常规系统失效时仍能触发紧急停车,满足SIL等级合规要求。
3、进料与物料配比控制精度
进料是反应釜操作的第一道工序,配比不准、速率不稳,后续工艺再精准也难以挽回质量损失。选型时要确认系统是否支持质量计量模式,而非单纯依赖体积计量,避免物料密度、温度波动影响配比精度;同时要支持按反应放热特性动态调速,强放热场景下可实现小流量渐进式加料,杜绝一次性投料引发的暴沸、冲料风险。华东工控的系统自带配比自动校验功能,进料前后自动核对物料投入量,超差即时报警联锁,从源头把住反应初始关。
4、批次数据追溯与配方管理能力
在制药、精细化工等监管严格的行业,批次一致性与全流程数据可追溯是硬性要求。选型时要确认系统能否自动生成完整电子批次记录,全程留存温度、压力、搅拌电流、pH值等所有关键参数曲线,出现质量偏差时可快速回溯异常节点;同时支持全流程配方化管理,选定对应产品编号后,系统自动执行升温、滴加、保温、出料全流程操作,完全排除人为操作的随意性。部分场景还可集成在线分析仪表,根据反应转化率智能判断终点,告别“凭经验掐时间”的传统模式。
5、硬件配置要适配现场工况
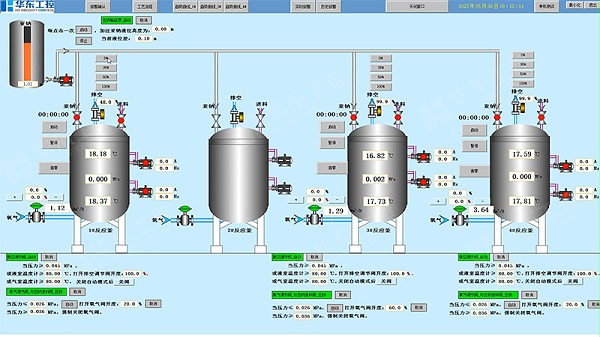
反应釜车间普遍存在高温、高湿、腐蚀性气体、震动等复杂工况,控制柜的防护等级、元器件选型直接决定长期运行稳定性。选型时要确认柜体是否针对现场环境做加固、防尘、防腐蚀处理,关键温度、压力传感器采用冗余配置,双支信号比对偏差超限时自动报警切换,避免单点失效导致系统“失明”。华东工控自主生产的PLC控制柜,严格遵循25项出厂验收标准,强弱电分离布线,所有元器件均采用源头直采的可靠品牌,适配化工车间长期连续运行需求。
6、确认全链条服务能力
反应釜控制系统不是交付就结束,后续的工艺迭代、程序优化、故障响应直接影响生产连续性。选型时优先选择能提供从前期工况勘测、方案定制、生产制造,到现场安装调试、后续工艺迭代优化全流程服务的厂商,避免出现程序没人改、故障没人快速响应的被动局面。华东工控拥有60余人的专业技术团队,已为5000+工业客户落地自控项目,反应釜系统交付后可快速响应工艺调整需求,帮助企业持续优化生产指标。
反应釜自动化控制系统不是标准化的货架产品,只有紧扣工艺特性、筑牢安全底线、兼顾合规要求,才能真正发挥出稳质量、提效率、防风险的核心价值。华东工控凭借25年行业积淀,可为化工、制药、新材料等行业客户提供反应釜自控系统交钥匙解决方案,帮企业实现从人工粗放操作到全流程智能管控的升级。